Av. Virgen del Carmen 7, 11201, Algeciras, Cádiz
C. Bergantín, 1, 11379 Palmones, Cádiz
Av. Virgen del Carmen 7, 11201, Algeciras, Cádiz
C. Bergantín, 1, 11379 Palmones, Cádiz

Calibres, micrómetros y láser: cómo elegir, verificar y mantener tus herramientas de medición industrial para que el dato siga siendo fiable.
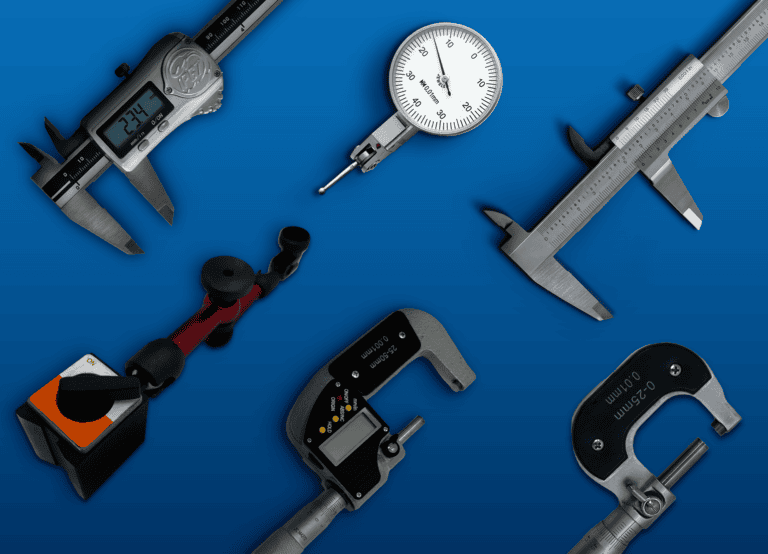
Cuando un calibre empieza a mentir, no te enteras. Sigue dando un número, el número sigue pareciendo razonable, y la pieza se monta. El problema aparece semanas después: un eje que vibra, una brida que no asienta, un replanteo que obliga a picar anclajes ya puestos.
Ese es el riesgo de las herramientas de medición industrial. No se rompen de forma evidente como una amoladora; se van degradando y siguen funcionando. Por eso agosto, con el taller a medio gas, es el momento del año para sacarlas del cajón y comprobar si todavía miden lo que dicen medir.
Aquí repasamos los tres grupos que tiene cualquier taller —medición dimensional, distancia y nivelación, y verificación de par—, qué exactitud puedes esperar de verdad de cada uno y qué hace falta para mantenerla.
En un taller, de cualquier ámbito, las causas se repiten siempre:
El resultado siempre es el mismo: el instrumento funciona, pero ya no es exacto. Y nada te avisa.
Tres conceptos que se confunden a diario y que conviene tener claros antes de comprar:
| Concepto | Qué significa | Ejemplo práctico |
|---|---|---|
| Resolución | El salto mínimo que muestra la pantalla o la escala | Un calibre digital que muestra 0,01 mm |
| Precisión (repetibilidad) | Si repites la medida, ¿sale lo mismo? | Cinco medidas seguidas de la misma pieza |
| Exactitud | Cuánto se aleja tu medida del valor real | Comparar contra un patrón certificado |
Un instrumento barato puede enseñar muchos decimales y no acertar ninguno: la pantalla marca 0,01 mm mientras el error real anda por las ocho centésimas. Es la trampa clásica de la instrumentación de bajo coste, y el motivo por el que dos operarios miden la misma pieza y no se ponen de acuerdo.
Es el bloque más sensible del parque de instrumentación y el que más se maltrata.
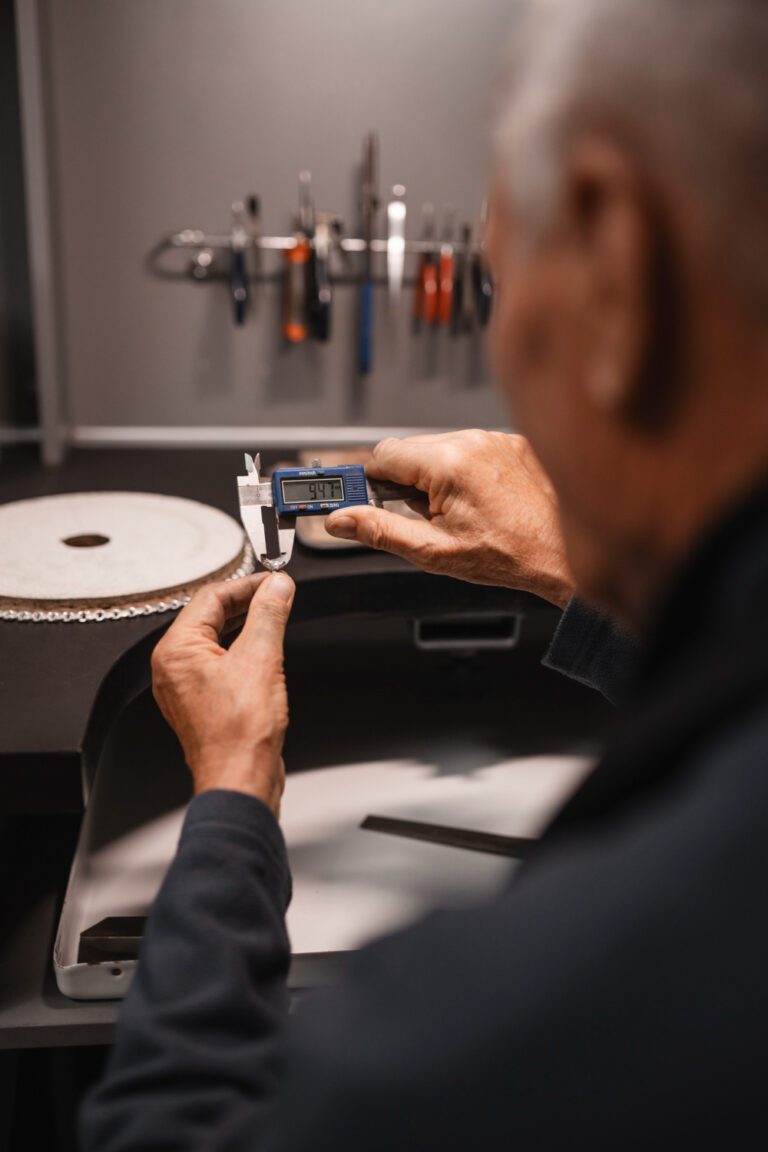
El instrumento universal del taller. Mide exteriores, interiores, profundidades y resaltes.
A la hora de elegir: bocas en metal duro si trabajas con material abrasivo, protección IP si hay taladrina o humedad, y salida de datos solo si de verdad vas a documentar las mediciones.
Y una defensa del vernier analógico de toda la vida: no se queda sin pila a mitad de una parada.
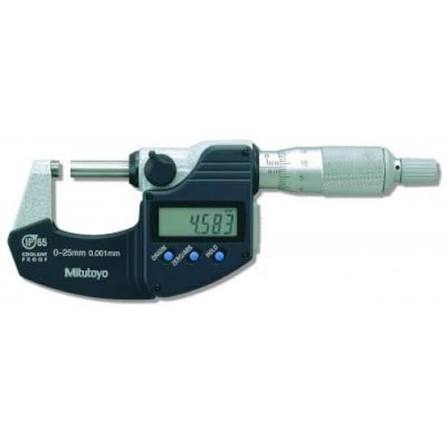
Para cuando la centésima se queda corta. Baja a la milésima, pero cada modelo cubre un rango estrecho (0-25, 25-50, 50-75 mm…), así que o tienes juego completo o te falta siempre el que necesitas.
En mantenimiento naval e industrial se usa sobre todo para medir desgaste de casquillos, espesores de chapa y diámetros de eje antes de decidir si la pieza se recupera o se cambia.
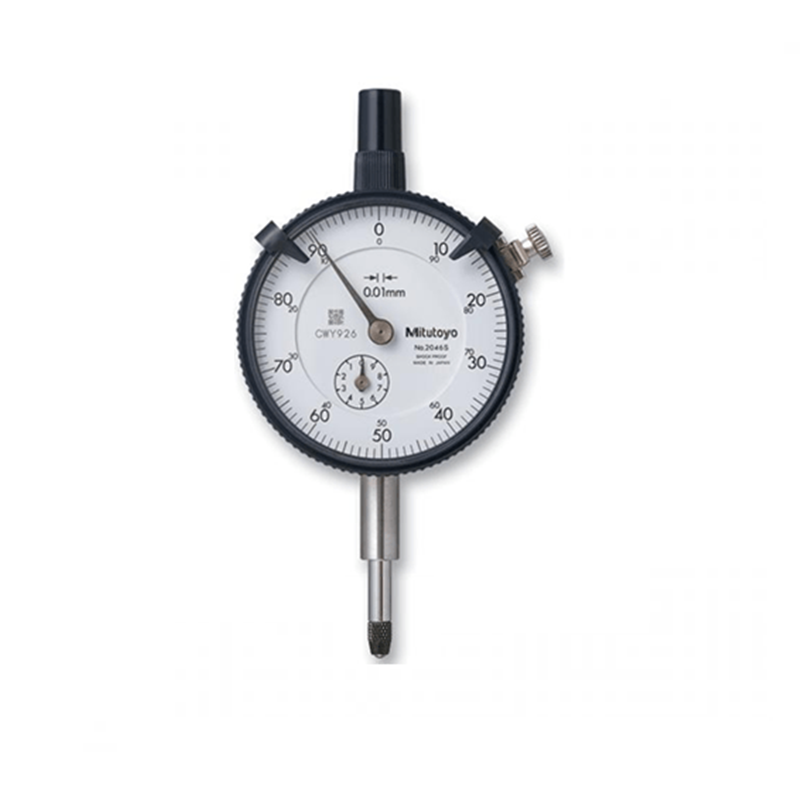
No da valores absolutos, da diferencias. Es lo que usas para ver si un eje va excéntrico, si una brida está alabeada, si un rodamiento tiene juego axial o si una superficie de asiento ha perdido la planitud.
Depende por completo de la base magnética. Si la base baila, el reloj puede ser excelente y la lectura no vale nada.
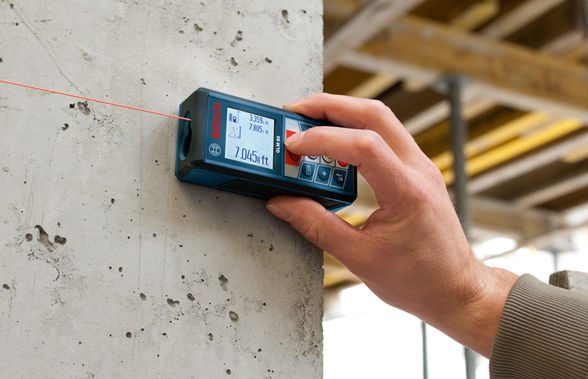
Aquí el problema cambia de escala. Ya no peleas por centésimas, sino por mantener una referencia fiable a lo largo de treinta metros de nave.
Se ha comido a la cinta métrica en casi todo el replanteo y la inspección de instalaciones.
Un aviso: las superficies muy oscuras, muy brillantes o transparentes le cuestan. Ahí toca placa reflectante.
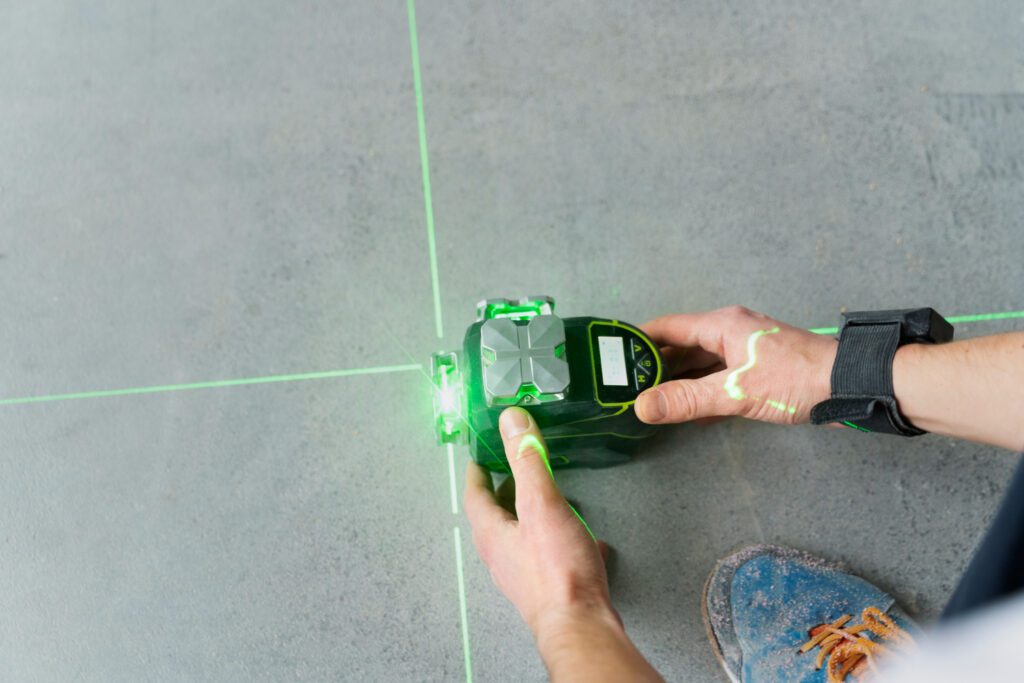
El láser de línea o rotativo es lo que usas para montar estanterías, canalizaciones, falsos techos o una línea de producción. Los rotativos con receptor son los únicos que aguantan bien distancias largas y trabajo en exterior con sol.
El nivel de burbuja de siempre sigue sirviendo, pero se descalibra a golpes y nadie lo comprueba nunca. Se tarda diez segundos: apóyalo, fíjate dónde queda la burbuja, gíralo 180° en el mismo punto. Si la burbuja se mueve, ese nivel te está engañando.
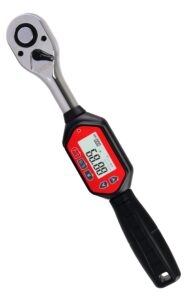
La llave dinamométrica es un instrumento de medición, aunque en el 90 % de los talleres viva en el carro como una llave más.
Tres cosas que marcan la diferencia:
Y lo mismo vale para manómetros y equipos de detección. Un manómetro que lleva seis años montado en una línea sin que nadie lo haya contrastado no está midiendo: está decorando.
No todo instrumento necesita certificado. Depende del uso.
| Situación | Qué necesitas |
|---|---|
| Medición orientativa en taller | Verificación interna periódica contra patrón |
| Control de calidad de producto | Calibración con trazabilidad documentada |
| Auditoría ISO 9001 / cliente exigente | Certificado de calibración con trazabilidad al SI |
| Parámetro crítico de seguridad | Calibración por laboratorio acreditado ISO/IEC 17025 |
Trazabilidad suena a papeleo, pero el concepto es sencillo: tu instrumento se ha comparado con un patrón, ese patrón con otro mejor, y así hacia arriba hasta los patrones nacionales que custodia el Centro Español de Metrología. Esa cadena es lo que hace que tu medida valga algo delante de un auditor.
Los laboratorios que emiten certificados válidos para un sistema de calidad están acreditados por ENAC bajo ISO/IEC 17025.
Cada cuánto: como referencia, anual si el instrumento se usa a diario y bienal si es de uso puntual en condiciones controladas. Y siempre después de un golpe, sin esperar a que toque.
Se hace en una mañana y te ahorra sustos el resto del año:
Encaja bien con la reorganización de almacén y taller que veíamos en el artículo sobre organización y limpieza industrial con método 5S: la instrumentación es justo el tipo de material que el 5S saca a la luz.
Si de la revisión sale que hay que renovar, tres cosas pesan más que el precio:
Como referencia general, anualmente si es de uso intensivo y cada dos años si el uso es ocasional en condiciones controladas. Independientemente del ciclo, cualquier instrumento debe verificarse tras un golpe, una caída o una exposición a condiciones anómalas.
La verificación comprueba si el instrumento está dentro de tolerancia, normalmente de forma interna y sin documento oficial. La calibración determina la desviación real frente a un patrón trazable y se documenta en un certificado.
No necesariamente. Es más cómodo de leer y elimina el error de interpretación de la escala vernier, pero la exactitud depende de la calidad de fabricación, no del tipo de lectura.
Solo si el equipo cuenta con certificación ATEX específica para la zona. Un distanciómetro láser convencional no es apto para atmósferas clasificadas.
Casi siempre es por la presión de contacto. Debe cerrarse siempre con el trinquete o embrague de fricción, nunca girando directamente el tambor.
O déjanos tus datos y te llamamos
